

Un arbore este o parte comună care este un corp rotativ a cărui lungime este în general mai mare decât diametrul său. Este utilizat pe scară largă în diverse echipamente mecanice pentru a susține piesele de transmisie, transmite cuplul și suportă sarcini. Există anumite reguli care trebuie respectate atunci când aveți de-a face cu părțile arborelui.
Ruta de procesare de bază a arborelui, suprafața principală de procesare a pieselor arborelui este suprafața exterioară și suprafața specială obișnuită, astfel încât metoda de procesare cea mai potrivită trebuie selectată pentru diferite niveluri de precizie și cerințe de rugozitate a suprafeței. Rutele de bază de procesare pot fi rezumate în patru tipuri.
1. De la strunjire brută la strunjire semifinisată și apoi la traseul de prelucrare a strunjirii de finisare, aceasta este, de asemenea, cea mai importantă cale de procesare pentru prelucrarea inelului exterior al acului pieselor generale ale arborelui material extern.
2. De la prelucrare CNC brută la semifinăPrelucrare CNC, apoi la șlefuirea brută și, în sfârșit, ruta de prelucrare a șlefuirii fine, pentru materialele metalice feroase și cerințele de precizie, cerințele de rugozitate a suprafeței sunt mici și sunt necesare piese călite, această cale de prelucrare este cea mai bună alegere, deoarece șlefuirea este cea mai ideală -procesul de sus.
3. De la mașina goală la mașina semifinisată, apoi la mașina de finisare și mașina cu diamante, această rută de prelucrare este utilizată special pentru prelucrarea materialelor metalice neferoase, deoarece duritatea metalelor neferoase este mică, este ușor de blocat decalajul dintre particulele de nisip, iar șlefuirea nu este de obicei ușor de obținut rugozitatea necesară a suprafeței, așa că trebuie adoptat procesul de finisare și strunjire cu diamant; Ruta finală de prelucrare este de la degroșare la semifinisare la șlefuire brută și șlefuire de finisare.
4. Finisare, acest traseu este o cale de prelucrare care este folosită în mod obișnuit pentru călirea materialelor metalice feroase și necesită precizie ridicată și rugozitate scăzută a suprafeței.
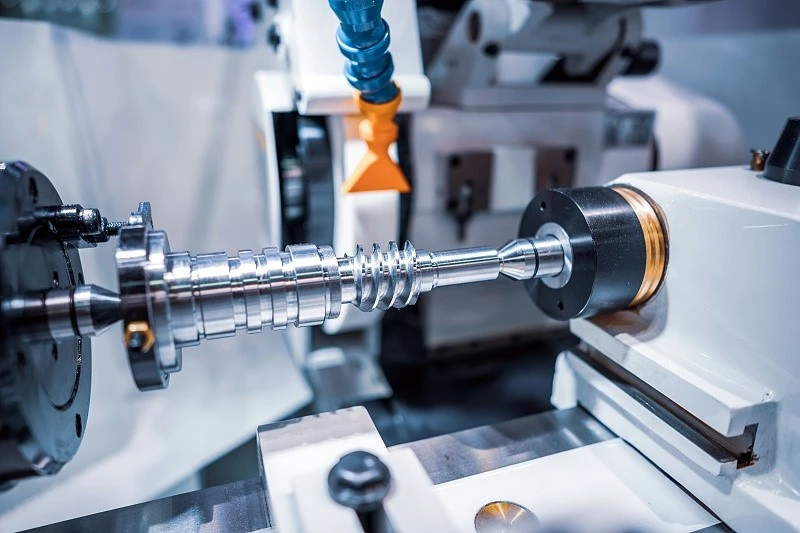
Reprelucrarea arborilor
Înainte de a întoarce partea exterioară a arborelui, există un pic de proces de pregătire. Aceasta este pre-prelucrarea secțiunii arborelui. Cel mai important proces de pregătire este îndreptarea. Acest lucru se datorează faptului că semifabricatele piesei de prelucrat sunt adesea îndoite în timpul deformării în timpul producției, transportului și depozitării. Pentru a asigura o strângere fiabilă și o distribuție uniformă a cotelor de prelucrare, îndreptarea se realizează cu diverse prese sau mașini de îndreptat în stare rece.
Standarde de poziționare pentru prelucrarea arborilor
1. Luați orificiul central al piesei de prelucrat ca referință de poziționare a procesării. În prelucrarea pieselor arborelui, coaxialitatea fiecărei suprafețe exterioare, orificiul conic și suprafața filetului și perpendicularitatea dintre fața de capăt și arborele rotativ sunt manifestări importante ale preciziei poziției. Aceste suprafețe sunt în general proiectate să se bazeze pe linia centrală a arborelui și poziționate cu orificiul central pentru a se conforma principiului coincidentei datei.
2. Orificiul central nu este doar reperul de poziționare pentru prelucrarea CNC, ci și standardul de poziționare și standardul de inspecție pentru alte prelucrari de strunjire. Procesul de prelucrare ES este conform principiului standardelor uniforme. Când sunt poziționate cu două găuri centrale, mai multe cercuri exterioare și fețe de capăt pot fi prelucrate într-o singură prindere.
3. Cercul exterior și gaura centrală sunt folosite ca referință de poziționare pentru procesare. Această metodă depășește în mod eficient deficiențele de rigiditate slabă a poziționării găurii centrale, în special atunci când se prelucrează piese de prelucrat mai grele, poziționarea găurii centrale poate provoca instabilitate de prindere, iar cantitatea de tăiere nu poate fi prea mare.
4. Folosiți cercul exterior și orificiul central ca referință de poziționare, astfel încât să nu vă faceți griji cu privire la această problemă. În degroșare, metoda de utilizare a suprafeței exterioare a arborelui și a găurii centrale ca referință de poziționare poate rezista la un cuplu de tăiere mare în procesul de prelucrare și este cea mai frecvent utilizată metodă de poziționare pentru piesele arborelui.
Două suprafețe exterioare sunt utilizate ca referințe de poziționare pentru prelucrare. La prelucrarea găurii interioare a arborelui tubular, orificiul central nu poate fi folosit ca referință de poziționare, iar cele două suprafețe exterioare ale arborelui trebuie folosite ca referință de poziționare. La prelucrarea axului mașinii-unelte, sunt adesea folosite ca date de poziționare două suporturi de sprijin, care pot asigura în mod eficient concentricitatea găurii conice față de jurnalul de susținere și pot elimina eroarea cauzată de nealinierea originii.
Un dop conic cu un orificiu central este folosit ca referință pentru poziționarea la prelucrare. Această metodă este utilizată cel mai frecvent pentru prelucrarea suprafeței exterioare a arborilor tubulari.

Prinderea arborelui
Prelucrarea dopurilor conici și a arborilor dornului conic trebuie să aibă o precizie ridicată de prelucrare. Orificiul central nu este doar o referință de poziționare pentru auto-fabricare, ci și un punct de referință pentru finisarea exterioară a arborilor tubulari. Trebuie asigurată conicitatea pe con sau manșonul conic. Are un grad ridicat de concentricitate cu orificiul central. Prin urmare, atunci când alegeți metoda de prindere, trebuie avut grijă să minimizați numărul de timpi de instalare a dopului conic, astfel încât să reduceți eroarea repetată de instalare a pieselor. În producția efectivă, după ce dopul conic este instalat, acesta nu este în general dezasamblat sau înlocuit la mijlocul procesului înainte de procesare.